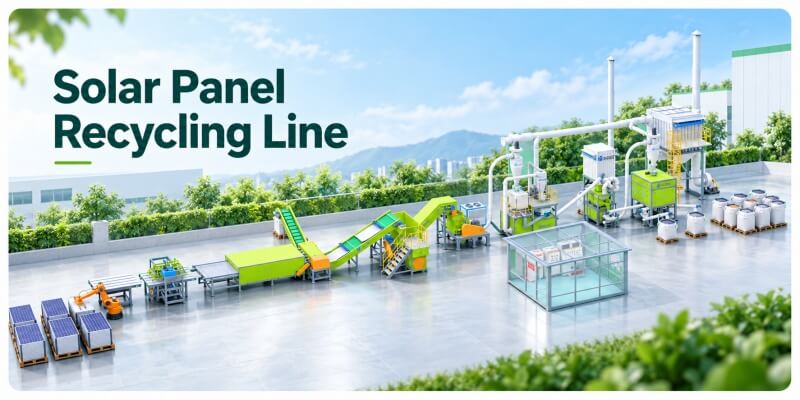
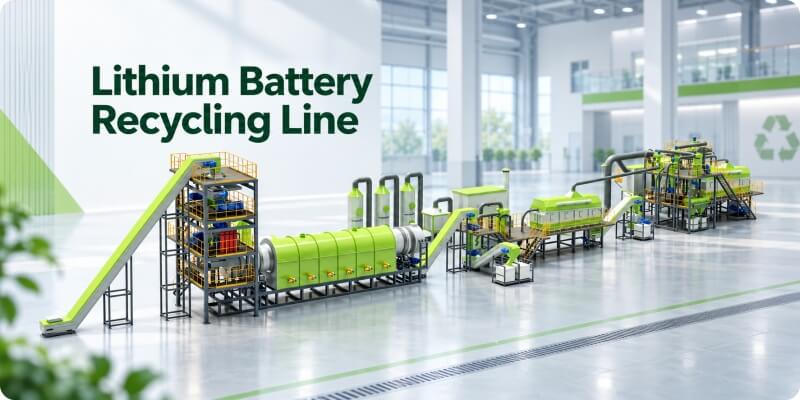
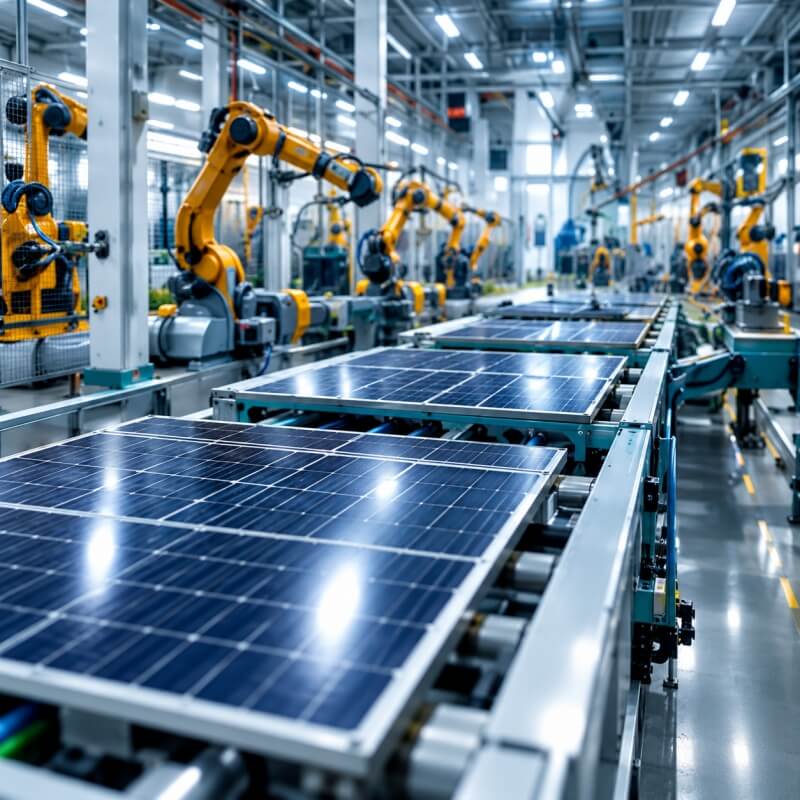
Établir une rentabilité installation de recyclage de panneaux solaires exige une planification financière précise. Recycleurs de grande capacité, Entrepreneurs EPC, et les investisseurs dans la gestion des déchets exigent des rendements en matériaux de haute pureté parallèlement à une conformité environnementale stricte.. Les prix d'achat des équipements ne représentent que les dépenses d'installation initiales; la véritable rentabilité à long terme dépend fortement de l’efficacité opérationnelle quotidienne, taux d'extraction de l'argent, et systèmes avancés de purification des gaz de combustion. Si vous avez des exigences, nous pouvons également vous fournir une conception personnalisée pour votre usine de recyclage de panneaux solaires.
Comment planifier les CAPEX initiaux pour les lignes de recyclage de panneaux solaires à haut débit?
Les dépenses d’investissement initiales déterminent la viabilité à long terme de l’usine. Les investisseurs doivent regarder au-delà du coût des équipements pour évaluer l’automatisation structurelle, évolutivité de la ligne, et efficacité de l'empreinte. Équilibrer la pyrolyse thermique continue et le traitement mécanique crée une base financière prévisible pour une rentabilité commerciale à l'échelle industrielle.
Pyrolyse thermique continue par rapport au coût du traitement mécanique
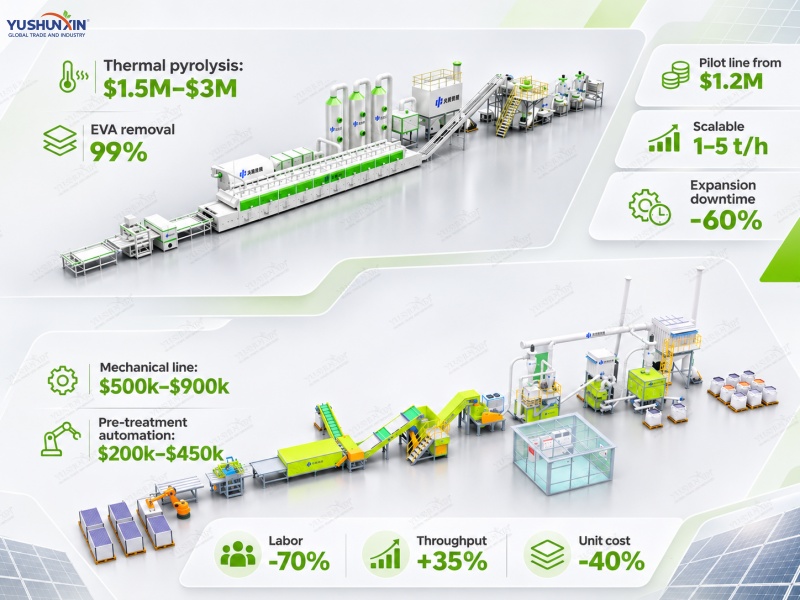
La pyrolyse thermique continue nécessite un investissement initial en machines de 1,5 M$ à 3 M$ pour une ligne standard, comparé à 500 000 $ à 900 000 $ pour les systèmes de déchiquetage mécanique de base. Cependant, les lignes thermiques continues automatisées réduisent les coûts de traitement unitaires à long terme en 40% et réaliser 99% Efficacité de l'élimination de l'EVA, augmentant considérablement la pureté des matériaux en aval.
Budget d'infrastructure d'automatisation du prétraitement
Conception de ligne évolutive pour 1-5 t/h Capacité
Pourquoi le type de panneau a-t-il un impact sur les OPEX à long terme de l'usine de recyclage photovoltaïque?
L'architecture des modules photovoltaïques a un impact direct sur le temps de séjour thermique et la consommation d'énergie. Les panneaux à simple et double verre nécessitent des paramètres de four distincts, impactant les coûts des services publics. L'adaptation des profils de dégradation thermique aux variations des panneaux maintient l'efficacité opérationnelle et contrôle les dépenses mensuelles des services publics..
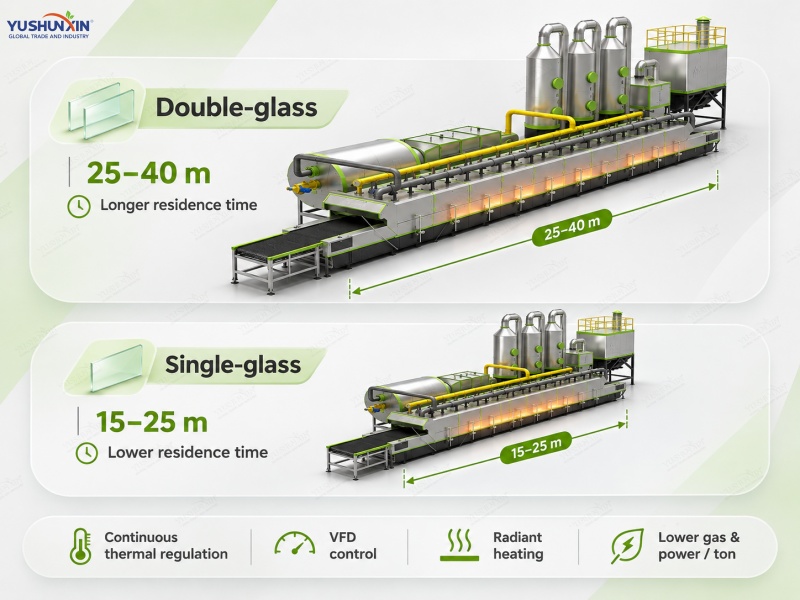
Four tunnel thermique
Comparaison de la consommation d'énergie
Les panneaux à double verre nécessitent un temps de séjour plus long dans le four, nécessitant une extension de 25 à 40 m fours tunnel par rapport aux configurations de 15 à 25 m pour un seul verre. Les zones chauffées doivent maintenir une régulation thermique continue. Les entraînements à fréquence variable et le chauffage radiant ciblé minimisent la consommation globale de gaz et d'électricité par tonne.
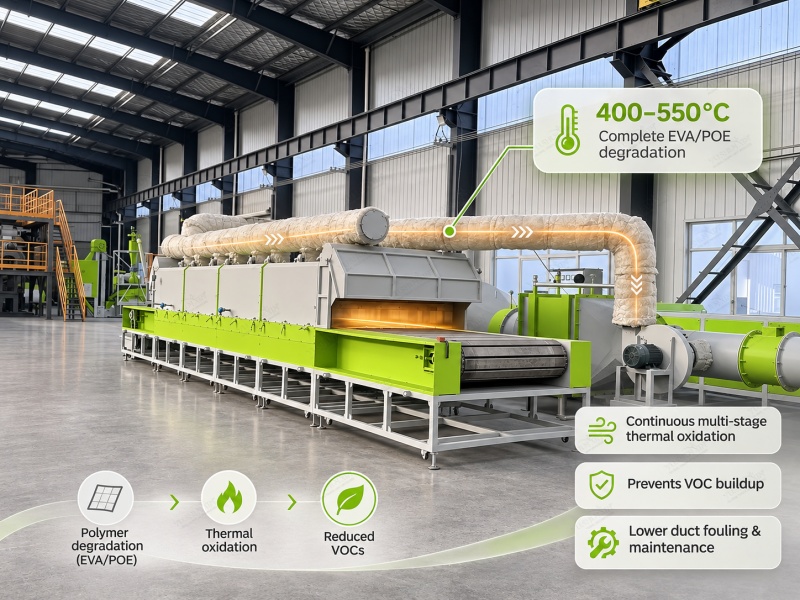
Dégradation thermique EVA/POE
& Budget des émissions de gaz
La décomposition complète du polymère EVA/POE se produit entre 400°C et 550°C. Une dégradation incomplète crée des résidus visqueux qui encrassent les conduits d'échappement. La budgétisation d'une oxydation thermique continue en plusieurs étapes évite les composés organiques volatils toxiques (COV) s'accumuler, maintenir l’efficacité du système et réduire les frais de maintenance.
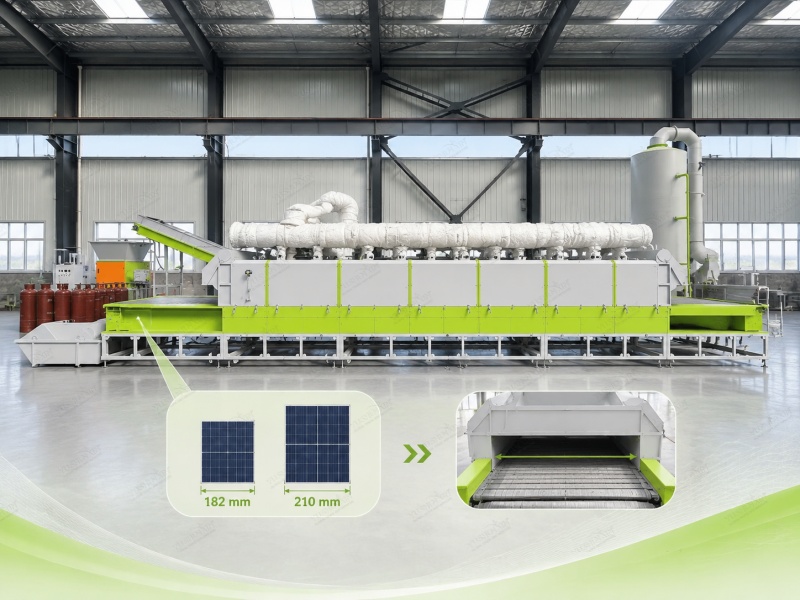
Coûts d’adaptabilité pour
Panneaux grand format
Le traitement de modules ultra-larges modernes de 182 mm et 210 mm nécessite des chambres thermiques d'admission plus larges et des systèmes de convoyeurs renforcés.. La modernisation des lignes étroites provoque des goulots d'étranglement. Investir dès le départ dans une architecture de four à large chambre évite des modifications structurelles coûteuses lors du traitement des déchets commerciaux de nouvelle génération.
Comment maximiser les revenus grâce à l'extraction d'argent d'une machine de recyclage de panneaux solaires?
L'argent constitue sous 0.1% du poids du panneau mais représente plus de 50% de la valeur totale de la production. L'intégration de l'hydrométallurgie humide dans la chaîne de recyclage transforme le verre à faible marge et aluminium opérations dans des raffineries à haut rendement, raccourcissant considérablement la période de retour sur investissement et augmentant la rentabilité de l'usine.
CAPEX pour les lignes de lixiviation chimique et de raffinage
La récupération hydrométallurgique de l'argent nécessite des réservoirs de réacteurs PPH/FRP spécialisés et résistants aux acides., unités de filtration, et cellules de raffinage électrolytique, avec des coûts d'installation allant de 400 000 $ à 800 000 $. Récupérer environ 500 à 800 g d'argent par tonne de panneaux crée $400 à $650 en revenu d'argent par tonne, rendre l'argent responsable de plus de 50% du bénéfice brut total de l'usine.
Coûts des réactifs et seuils de récupération
La lixiviation acide repose sur un dosage optimisé d’acide nitrique et d’agent neutralisant, faire la moyenne $80 à $120 en coûts de réactifs par tonne de matière entrante. La mise en œuvre de systèmes de récupération d'acide en boucle fermée recycle jusqu'à 85% d'acide nitrique usé, réduire les dépenses d’approvisionnement en produits chimiques en 30% tout en maintenant une cohérence 98%+ seuil d'extraction d'argent.
Projection des revenus de l’argent électrolytique de haute pureté
Raffinage de l'argent récupéré à ≥ 99.99% le degré de pureté permet aux installations d'obtenir les prix complets du marché au comptant ($0.80-$1.00/g) sans pénalités de réduction des fonderies tierces. Traitement 10,000 des tonnes de déchets photovoltaïques génèrent chaque année entre 4 et 6,5 millions de dollars de revenus en argent de haute pureté, augmentant considérablement les marges bénéficiaires brutes et accélérant l'amortissement des CAPEX de l'usine complète au sein 2 années.
Quelles sont les dépenses de conformité environnementale liées au recyclage des panneaux solaires?
Les installations de recyclage industriel fonctionnent selon des normes environnementales régionales strictes. Négliger le traitement des gaz d'échappement et la neutralisation des eaux usées risque d'entraîner des amendes réglementaires ou la fermeture des installations.. L'allocation d'un budget aux systèmes de contrôle environnemental en boucle fermée garantit une conformité légale continue, réduit le risque, et soutient des opérations durables à long terme.
Systèmes de purification des gaz de combustion par pyrolyse thermique
Le traitement des fumées par pyrolyse nécessite des oxydants thermiques, tours de trempe rapide, et épurateurs à brouillard acide à deux étages, coûtant entre 250 000 $ et 500 000 $. L'élimination des composés halogénés et des particules répond aux normes d'émissions de l'EPA et de l'UE., éviter de lourdes amendes environnementales et des arrêts d’usines imprévus.
Neutralisation des eaux usées et budget ZLD en boucle fermée
Argent hydrométallurgique la lixiviation produit des eaux usées acides nécessitant une neutralisation automatisée du pH et un zéro rejet de liquide (ZLD) patins d'évaporateur. Réalisation 95% la réutilisation de l'eau élimine les coûts coûteux de transport de liquides dangereux hors site et respecte les codes de conformité municipaux en matière de rejet d'eau.
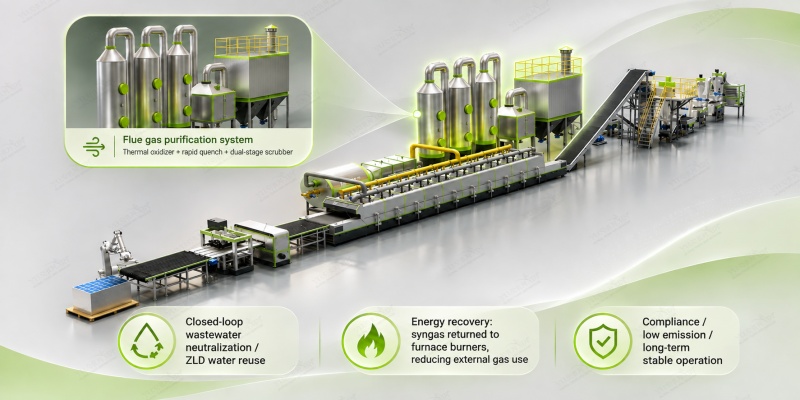
Systèmes de récupération d’énergie autonomes
La décomposition thermique de l'EVA/POE libère du gaz de synthèse d'hydrocarbures combustible. La capture et la redirection de ces gaz vers les brûleurs des fours de pyrolyse thermique réduisent la consommation externe de gaz naturel en 30% à 50%, économiser entre 40 000 et 90 000 $ par an en dépenses de services publics tout en réduisant les émissions nettes de carbone.
Obtenez votre solution!Quel est le retour sur investissement et le spectre de prix clé en main pour le recyclage des panneaux solaires?
Le coût d’une usine de recyclage de panneaux solaires clé en main varie selon la capacité, niveau d'automatisation, et profondeur de raffinage. Un modèle financier clair décrivant le coût du capital, dépenses opérationnelles, rendements matériels, et les revenus nets permettent aux investisseurs de réaliser des études de faisabilité précises et d'obtenir un financement de projet.
Analyse du niveau de coût de l'usine clé en main
Lignes pilotes clé en main (1,000 TPY) coût entre 800 000 $ et 1,5 M $, idéal pour les collectionneurs régionaux. Grandes installations industrielles automatisées (10,000 TPY) varient de 4 à 8 millions de dollars, offrant des économies d'échelle supérieures et des dépenses de traitement opérationnel par tonne considérablement réduites.
Rendement des revenus et répartition quotidienne des OPEX
Basé sur un 5 Ligne de traitement TPD, la production de panneaux monofaciaux rapporte environ 1 103 $/tonne d'aluminium récupéré, cuivre, silicium, et de l'argent. Prise en compte de l'achat de panneaux, travail, et les frais d'électricité ($3,537/jour), les installations réalisent de solides marges bénéficiaires nettes d’exploitation quotidiennes.
Modélisation financière basée sur la capacité et calcul du retour sur investissement
À 10 Capacité d'entrée TPD, le bénéfice net annuel atteint 1,3 million de dollars pour les panneaux monofaciaux et 925 000 dollars pour les panneaux bifaciaux. Capacité à évoluer pour 20 La TPD augmente son bénéfice net annuel à 2,72 millions de dollars pour les modules monofaciaux, permettant l’amortissement complet des CAPEX de l’usine dans 1 à 1.5 années.
L'établissement d'une installation commerciale rentable nécessite d'équilibrer les coûts d'installation clés en main initiaux et l'efficacité opérationnelle à long terme.. Intégration du prétraitement automatisé, pyrolyse thermique continue, et l'extraction hydrométallurgique de l'argent garantit une pureté élevée des matériaux et un retour sur investissement maximal.. Prêt à construire une installation de recyclage à haut rendement? Découvrez notre sélection d'équipements de recyclage de panneaux solaires, en savoir plus sur la technologie de récupération hydrométallurgique de l'argent, ou lisez notre rapport technique sur la conception de fours à pyrolyse pour modules photovoltaïques pour demander dès aujourd'hui un devis clé en main personnalisé..
»
De vos besoins
à un impact réel


